
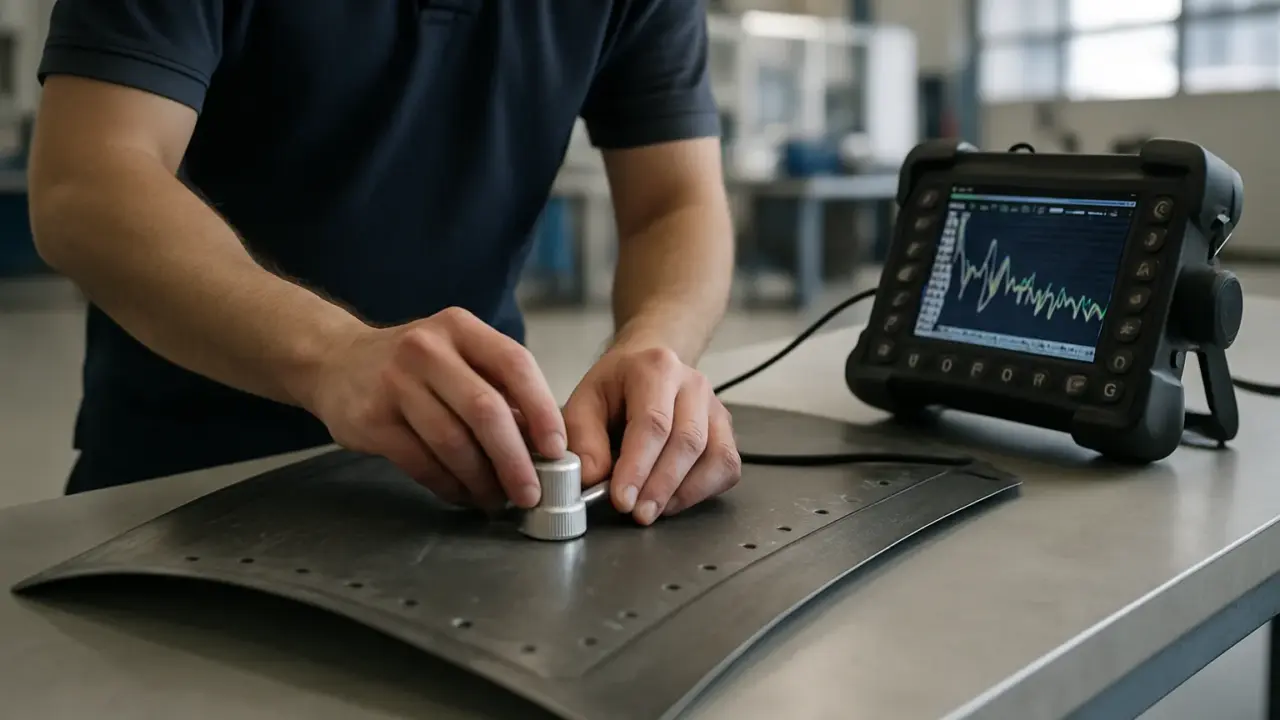
Une fissure dans une pièce métallique ou un décollement entre deux couches de composite ne se repère pas toujours à l’œil nu. En aéronautique, le contrôle non destructif permet de rechercher ces défauts sans découper ni rendre inutilisable le composant examiné. Cette activité intervient aussi bien pendant la fabrication que lors des opérations de maintenance, sur des éléments de moteur, des trains d’atterrissage ou des structures de fuselage. Elle repose sur des phénomènes physiques relativement simples à expliquer, mais exige une application rigoureuse des procédures. Pour les étudiants attirés par les matériaux et les mesures, elle constitue un métier technique concret, au croisement de la production et de la sécurité aérienne.
Chaque méthode répond à une famille de matériaux et de défauts, ce qui rend le choix de la technique déterminant. Le ressuage utilise un liquide pénétrant pour révéler des discontinuités ouvertes en surface, sur des matériaux non poreux et correctement nettoyés. Les courants de Foucault exploitent la réponse électrique d’un matériau conducteur et servent notamment à rechercher certaines fissures superficielles ou proches de la surface. Les ultrasons, eux, traversent la matière sous forme d’ondes acoustiques dont les échos renseignent sur des interfaces ou des anomalies internes. Sur un panneau composite, par exemple, ils peuvent mettre en évidence un délaminage, c’est-à-dire une séparation entre des couches, sous réserve d’une procédure adaptée à sa géométrie et à sa constitution.
Dans l’atelier, le travail commence bien avant la lecture d’un écran : le contrôleur vérifie l’identification de la pièce, la procédure applicable, son état de surface et les conditions d’accès. Il règle ensuite son équipement à l’aide de références prévues par la procédure, puis examine les zones demandées suivant un parcours défini. Une indication inhabituelle ne signifie pas automatiquement que la pièce présente un défaut inacceptable, car sa forme ou son état de surface peuvent aussi modifier le signal. L’interprétation consiste donc à caractériser cette indication et à la confronter aux critères d’acceptation applicables, dans les limites de sa qualification. Le compte rendu conserve les résultats et les conditions du contrôle afin que la décision reste traçable.
Pour accéder à cette activité, des bases en physique, en matériaux et en lecture de plans sont particulièrement utiles, avec une attention constante aux unités et aux incertitudes de mesure. Un cursus technique en maintenance aéronautique, en mesures physiques ou en science des matériaux peut fournir ce socle, sans constituer à lui seul une autorisation à réaliser tous les contrôles. Dans l’industrie aéronautique, des référentiels comme l’EN 4179 encadrent la qualification et la certification du personnel selon les méthodes et les responsabilités exercées. La préparation associe formation théorique, pratique supervisée, expérience documentée et examens, avec des exigences portant également sur la vision. L’employeur joue un rôle central dans ce dispositif : une qualification concerne un périmètre précis, pas une aptitude universelle à inspecter n’importe quelle pièce.
La numérisation transforme surtout la manière d’acquérir, de comparer et d’archiver les résultats, sans supprimer le besoin de comprendre la mesure. Un système à ultrasons multiéléments pilote plusieurs éléments émetteurs et récepteurs pour explorer la matière selon différents angles et produire des représentations détaillées. Des outils d’analyse automatisée peuvent aider à repérer des indications, mais leur emploi exige une validation adaptée aux pièces et aux défauts recherchés. Le contrôleur doit notamment reconnaître les limites d’une acquisition : une zone mal couverte ou un mauvais contact acoustique peuvent compromettre l’examen. Cette vigilance relie directement les compétences numériques au geste d’atelier, plutôt qu’elle ne les remplace.
Le contrôle non destructif contribue à maintenir une pièce en service lorsqu’elle respecte les critères applicables, ou à orienter une réparation lorsque celle-ci est autorisée. Il peut ainsi éviter certains remplacements inutiles, sans justifier à lui seul une prolongation de durée de vie. Son intérêt pour une aviation plus sobre reste indissociable de sa fonction première : fournir des informations fiables sur l’état des composants. Pour exercer ce métier, la rigueur, la traçabilité et la capacité à signaler un résultat incertain comptent autant que la maîtrise des instruments.